Konsultasyon ng produkto
Ang iyong email address ay hindi mai -publish. Ang mga kinakailangang patlang ay minarkahan *
Ang mga oras ng pag-spray ng asin, mga rack mark at shade drift ay magpapasya kung ang isang batch ng mga lever ay nagpapadala. Ang deposition rate ay ang ikatlong tanong lamang na dapat itanong ng isang hardware plant.
Isang pamilyar na eksena sa isang palapag ng produksyon ng hardware: inililipat ng planta ang mga hawakan at escutcheon ng lever nito mula sa chrome electroplating patungo sa PVD, inaprubahan ang isang guwapong brass na sample, pagkatapos ay pinapanood ang humigit-kumulang isang-katlo ng mga bahagi na nabigo sa isang 120-oras na neutral salt spray test ng ilang linggo sa serial production. Karaniwang sinisisi ng coater. Sa karamihan ng mga kaso, ginagawa ng kamara ang eksaktong sinabi nito. Ang pagkabigo ay nagmula sa polishing compound na naiwan sa isang casting, isang rack contact mark na naging corrosion path, o isang barrier layer na isang fraction ng isang micron na masyadong manipis.
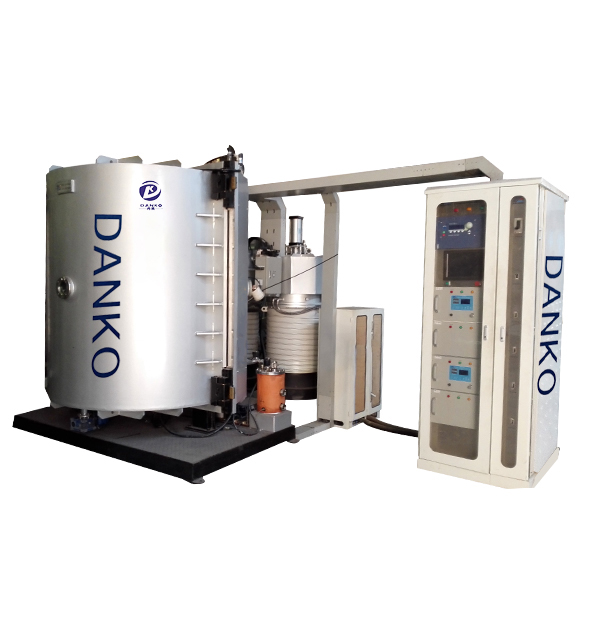
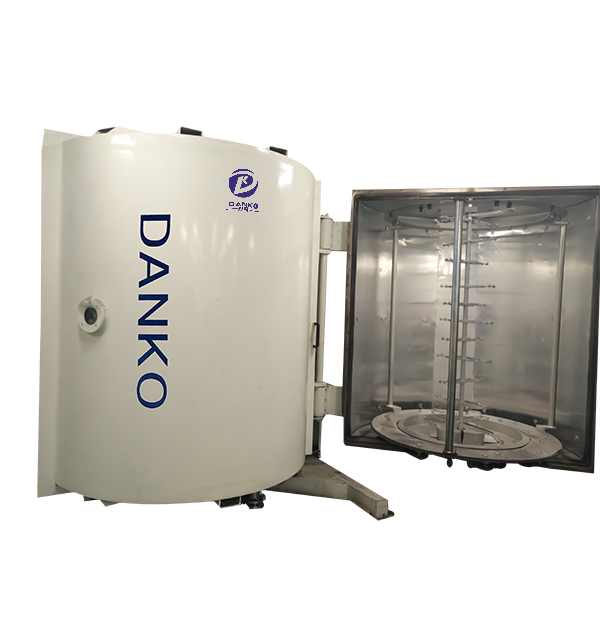
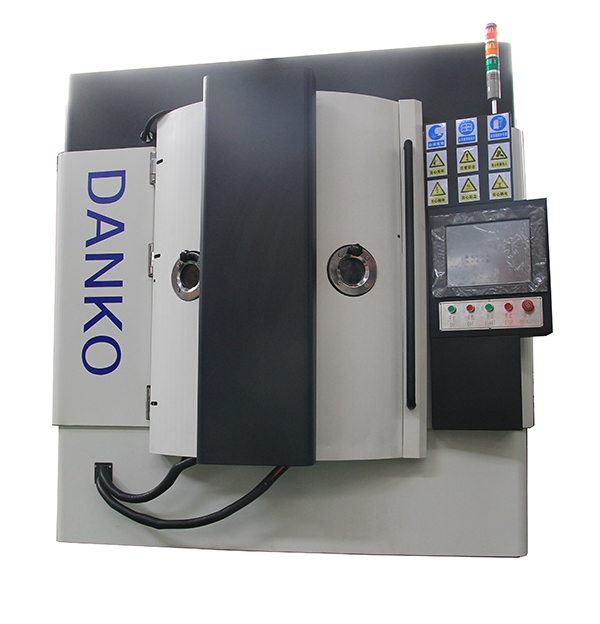
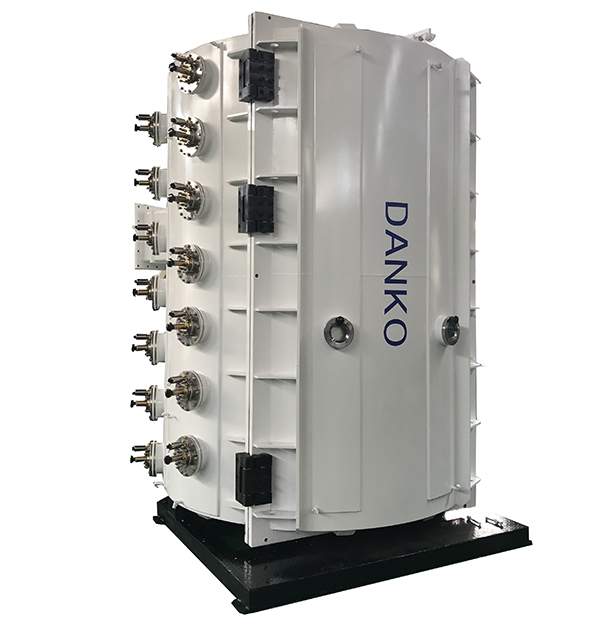
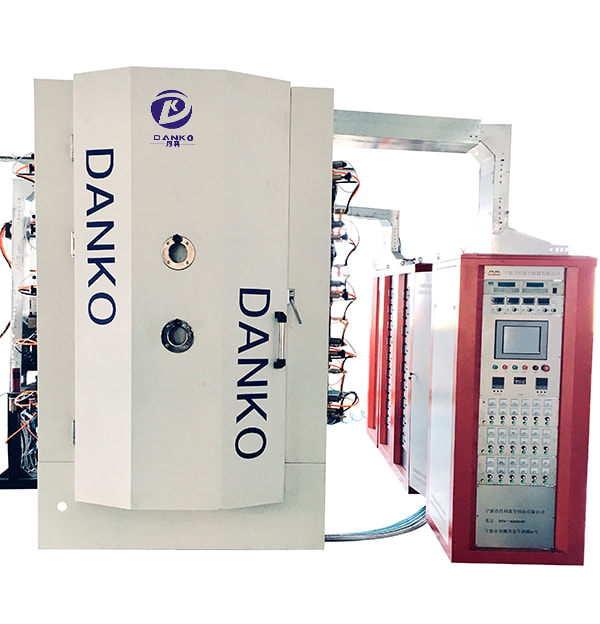
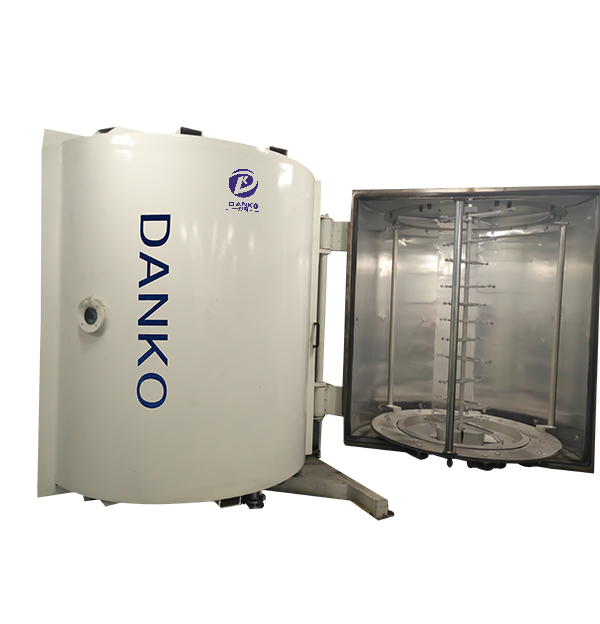
Ang sumusunod ay kung ano ang kailangang gawin ng isang door hardware na PVD coating machine na naiiba mula sa isang pangkalahatang pampalamuti coater, kung paano itugma ang ruta ng pag-deposito hanggang sa tapusin, at kung aling mga pagsubok sa pagtanggap ang nabibilang sa kontrata ng pagbili bago ang anumang pera ay magpalit ng kamay.
Konklusyon muna: substrate mix, zinc-alloy temperature limits at ang corrosion grade na kailangan mong garantiyahan ang paghubog ng configuration na higit pa sa laki ng chamber o reputasyon ng supplier.
Ang isang makina na binili para sa mga tool sa paggupit at pagkatapos ay muling nilayon para sa mga hawakan ng pinto ay karaniwang nangangailangan ng ibang rack, ibang setting ng bias at isang karagdagang layer. Iyon ay isang pagbabago sa proseso sa halip na isang pagbabago ng kagamitan, ngunit ang makina ay dapat na kaya ito mula sa simula.
Karamihan sa dekorasyon ng hardware ng pinto ay tumatakbo sa multi-arc ion plating, magnetron sputtering, o pinagsamang chamber na may arc, sputter at evaporation sources. Dapat piliin ng tapusin ang ruta, hindi ang iba pang paraan.
Ang mataas na ionization at mahusay na pagkahagis sa mga recess ay ginagawang karaniwang workhorse ang mga arc source para sa ZrN at TiN golds, TiAlN at CrAlN blacks and greys, at TiCN o ZrCN gunmetals. Dahil ang plasma ay umaabot sa buko ng bisagra o sa gilid ng isang escutcheon, ang mga linya ng arko ay mas pinahihintulutan ang awkward geometry kaysa sa karamihan ng mga alternatibo.
Ang sputtering ay nagdedeposito ng mas makinis, mas siksik na mga pelikula at may kulay na mas pantay-pantay sa isang malawak na batch, na mahalaga kapag ang isang catalog ay naglilista ng ilang kulay ng itim o isang satin nickel na dapat tumugma sa kasalukuyang hanay. Ang throughput sa bawat target ay mas mababa, kaya ang sputtering ay pinili para sa mga finish na maaari nitong hawakan sa halip na para sa hilaw na bilis.
Hinahayaan ng hybrid chamber ang isang recipe na bumuo ng stack: isang nitride layer para sa kulay, isang metal o chromium-based na layer para sa corrosion resistance, at isang manipis na top layer para sa scratch o fingerprint resistance. Para sa mga pamilyang naghahalo ng ginto, itim at brushed tone sa parehong die-cast parts, binabawasan ng flexibility na iyon kung gaano karaming dedikadong linya ang kailangan ng planta.
Ang mga hinge pin, pivot, lock cam at door-closer rack ay hindi kailangan ng kulay; kailangan nila ng mababang friction at wear resistance. DLC at CrN-type hard films, tumatakbo sa wear-focused equipment, nagpapahaba ng buhay ng serbisyo at karaniwang pinahiran sa isang hiwalay na linya mula sa mga pandekorasyon na bahagi.
| Route | Mga tipikal na pagtatapos | Pinakamahusay na angkop sa | Mag-ingat para sa |
|---|---|---|---|
| Multi-arc ion plating | Ginto, itim, gunmetal, kulay rosas | Die-cast levers, rosettes, kumplikadong mga profile | Mga patak; rack contact marks |
| Magnetron sputtering | Satin nickel, mala-chrome, matte na itim | Flat trim, pagkakapare-pareho ng kulay sa mga batch | Mas mababang rate; target na pagkalason |
| Arc plus sputter hybrid | Multi-layer na pandekorasyon na mga stack | Mga pinaghalong katalogo sa isang linya | Pagiging kumplikado ng recipe; mas mahabang cycle |
| DLC at hard nitride | Madilim na kulay abo hanggang sa halos itim na functional | Mga hinge pin, cam, mas malapit na mekanismo | Pagdirikit sa mga tumigas na bakal |
Ang isang 130 mm lever na may 22 mm rosette ay isang awkward workpiece: mahaba, manipis at nakikita mula sa bawat panig. Kung ang pagtakbo ay kumikita ay kadalasang bumababa sa tatlong desisyon sa kabit.
Panoorin ang pre-treatment, hindi lamang ang silid. Ang polishing wax, silicone residue at finger oil ay nakaligtas sa mahinang ultrasonic cycle at nagiging pinholes pagkatapos ng coating. Ang oras ng paglilinis at kimika ng paliguan ay kabilang sa parehong pag-uusap bilang ang recipe ng pag-deposito.
Humingi ng pagsubok sa rack gamit ang iyong sariling mga bahagi bago pumirma ng anuman. Ang pagguhit ng kabit ay kadalasang isang mas malaking panganib sa pagbili kaysa sa silid mismo, at ito ay ang mga supplier ng item ay hindi malamang na mag-quote nang detalyado.
Lahat ng ipinangako ng supplier ay dapat na masusukat sa isang sample na batch, sa kanilang pabrika, kasama ang iyong mga piyesa sa kanilang rack. Sinasaklaw ng anim na tseke ang karamihan sa panganib sa hardware ng pinto.
Ang shade drift ay karaniwang problema sa pagkontrol ng gas. Sa mga reaktibong proseso, ang maliliit na pagbabago sa reaktibong daloy ng gas o target na kondisyon ay nagpapalit ng kulay. Ang closed-loop na kontrol sa reaktibong gas ay nagpapanatili ng isang itim o gintong tono na matatag sa isang mahabang shift; ang isang manu-manong balbula ng karayom ay hindi.
Kung ang isang pingga ay hindi makaligtas sa 240 oras na pag-spray ng asin sa isang zinc die casting, ang katumpakan ng kulay na ginto nito ay isang detalyeng hindi kailanman pagtalunan ng sinuman.
Sabihin kung sino ang nagbabayad para sa rework at kung paano tinatanggap o tinatanggihan ang mga batch. Ang mga mamimili ng hardware ay hinuhusgahan ang natapos na hawakan, hindi ang detalye ng patong, kaya ang isang pinirmahang sample at isang numerong pagpapaubaya ay mahalaga kaysa sa isang pangako sa brochure.
Ang isang pandekorasyon na linya ng hardware ay tumatakbo sa mga cycle: pump down, init, etch, deposito, cool, vent. Sinasaklaw ng consumable bill ang mga target at evaporation wire, proseso ng gas, pagpapalit mga suplay ng kuryente tumugma sa pinagmumulan ng pinaghalong, pump oil, at mga bahagi ng pagsusuot para sa mga shutter, seal at insulator.
Tatlong cost lever ang nararapat pansinin sa panahon ng pagsusuri:
Inaayos din ng pagpili ng target ang iyong paleta ng kulay. Isang pagsusuri ng karaniwang PVD target na materyales at ang mga kulay na kanilang ginagawa ay isang mabilis na paraan upang masubukan kung ang isang supplier ay tuwid tungkol sa kung ano ang makakamit sa zinc at stainless sa parehong silid.
Ang isang pagtutukoy na binuo sa paligid ng mga puntong ito ay may posibilidad na makaligtas sa unang pakikipag-ugnay sa produksyon.
Ang three-batch acceptance run ay ang pinakamurang insurance sa proyekto. Inilalantad nito ang color drift, rack wear at cycle-time creep habang may insentibo pa rin ang supplier na lutasin ang mga ito.
Ang isang door hardware PVD coating machine ay kalahati lamang ng tapusin. Ang isa pang kalahati ay isang substrate-specific na layer stack, isang rack na walang mga marka, at isang linya ng paglilinis na nag-aalis ng lahat ng naiwan ng polishing room.
Ang mga halaman na tinatrato ang coating bilang isang proseso sa halip na isang pagbili, na may mga numeric tolerance, isang nilagdaang sample at isang kalendaryo sa pagpapanatili, ay nakakakuha ng mga lever at bisagra na pumasa sa salt spray sa unang pagtakbo. Ang mga halaman na bumibili sa laki ng silid lamang ay may posibilidad na muling matuklasan ang parehong mga pagkabigo sa bawat bagong pamilya ng produkto. Magsimula sa grado ng kaagnasan at ang bahaging geometry; ang detalye ng makina ay nagiging mas madaling isulat, at mas madaling tumayo.
Ang iyong email address ay hindi mai -publish. Ang mga kinakailangang patlang ay minarkahan *
Tel: +86-13486478562
FAX: +86-574-62496601
Email: [email protected]
Address: 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China