 Email:
 Tel:+86-13486478562

 Wika
Konsultasyon ng produkto
Ang iyong email address ay hindi mai -publish. Ang mga kinakailangang patlang ay minarkahan *
Surface Engineering · Mga Tool sa Paggupit
Ang isang PVD coating machine ay isang desisyon sa kapital na itinago bilang isang desisyon sa chemistry. Deposition method, vacuum integrity, fixturing, at process control ang magpapasya kung babayaran nito ang sarili nito.
Ang isang carbide end mill na nabigo pagkatapos ng apatnapung minuto sa hindi kinakalawang na asero ay bihirang isang problema sa metalurhiya. Sa karamihan ng mga tool shop, ito ay isang problema sa coating, at samakatuwid ay isang problema sa coating-machine. Kinokontrol ng coater na ini-install mo ang adhesion, density, at kapal ng pagkakapareho — tatlong variable na magpapasya kung ang iyong mga tool ay tatagal ng anim na beses na mas mahaba o bahagyang mas mahaba kaysa sa uncoated.
Ang bawat PVD coating sa isang cutting tool ay binuo sa parehong paraan: ang chamber ay pumped down, plasma ay nabuo, coating material ay vaporized mula sa isang source, at film ay lumalaki atom sa pamamagitan ng atom sa ibabaw ng tool. Ang kalidad ng vacuum at deposition control ang hugis ng pelikulang iyon. Isang layer na idineposito malapit sa 5 × 10 −3 Ang Pa na may hindi matatag na pumping train ay hindi magkakaroon ng kaparehong densidad gaya ng idineposito malapit sa 5 × 10 −4 Pa may stable pumping. Ang mga numero ng katigasan para sa TiN o AlTiN ay nagpapalagay ng isang siksik na pelikula; Ang flaking sa serbisyo ay halos palaging isang adhesion fault na nagsimula sa chamber.
Para sa mga tool sa pagputol, ang mga kahihinatnan ay direkta. Ang mga coatings ay tumatakbo nang 2 hanggang 4 µm ang kapal, at ang kalahating micron na pagkakaiba-iba sa rake face ay nagbabago ng gilid ng geometry; ang isang plauta na may dalang mas maraming patong ay nagdudulot ng pag-ubos at panginginig ng boses sa unang bahagi. Samakatuwid, ang isang makina para sa mga tool ay dapat maghatid ng paulit-ulit na bias, matatag na plasma density sa buong rack, at mga rekord ng proseso ng bawat batch — hindi lang mataas na deposition rate .
| Coating | Karaniwang Katigasan | Pangunahing Benepisyo | Mga Karaniwang Application ng Tool |
|---|---|---|---|
| TiN | ~2,300 HV | Pangkalahatang wear resistance, malakas na pagdirikit | HSS drills, taps, end mill |
| TiCN | ~3,000 HV | Mas mataas na tigas, mas mababang alitan | Carbide end mill, drills sa cast iron |
| AlTiN | ~3,300 HV | Mainit na tigas, paglaban sa oksihenasyon | High-speed machining ng haluang metal at hindi kinakalawang na asero |
| ZrN | ~2,600 HV | Mababang alitan, magandang pagpapanatili ng gilid | Mga tool para sa mga non-ferrous na materyales |
| DLC | ~2,000–2,800 HV | Napakababa ng friction coefficient | Machining aluminyo at plastik; mga kasangkapan sa hulma |
Karamihan sa mga production tool coaters ay umaasa sa cathodic arc ion plating. Ang mga pinagmumulan ng arko ay bumubuo ng isang siksik at napaka-ionized na plasma na bumubuo ng mga pelikulang may mahusay na pagdirikit — ang pag-aari na pinakamahalaga kapag ang isang cutting edge ay nilo-load at nag-aalis ng libu-libong beses sa isang minuto. Ang tradeoff ay macroparticle: ang mga metal na droplet ay maaaring mag-embed sa pelikula at lumikha ng pagkamagaspang na nagpapaikli sa buhay ng tool sa pagtatapos ng mga operasyon. Binabawasan ito ng mga na-filter na arc source, ngunit ang kontrol ng droplet ay nananatiling isang tradeoff sa antas ng system.
Ang magnetron sputtering ay ganap na umiiwas sa mga droplet. Ang mga pelikula ay mas makinis at maaaring ilapat sa mas mababang temperatura ng substrate, na angkop sa napakatulis na mga gilid. Ang kahinaan ay isang mas mabagal na rate ng deposition, at ang density ng pelikula ay lubos na nakadepende sa bias na inilapat sa tool rack. Ito ang dahilan kung bakit pinagsasama ng ilang midsize na machine ang mga arc source at sputter cathodes sa isang chamber, na nagpapahintulot sa isang tool room na tumakbo sa arc AlTiN at sputtered DLC batch nang hindi nagmamay-ari ng dalawang system.
Ang isang patong sa isang cutting tool ay hindi isang ibabaw na layer; ito ay ang contact surface. Kung ito ay hindi siksik, pare-pareho, at maayos na nakadikit, ang gilid ay nakompromiso bago lumiko ang spindle.
Ang coater ay isang pagpupulong ng mga subsystem na dapat magkaroon ng detalye sa daan-daang batch. Magsimula sa vacuum package: ang mga diffusion pump ay matatag at matipid, habang ang turbo-molecular pump ay nagbibigay ng mas malinis na mataas na vacuum at mas mabilis na mga cycle para sa mas mataas na presyo. Para sa tool coating, ang base pressure ay dapat na mas mababa sa 5 × 10 −3 Pa, na may paulit-ulit na pump-down na oras — bawat dagdag na minuto ay direktang gastos sa batch.
Ang isang praktikal na panimulang punto ay ang pag-aaral kung paano nilapitan ng mga bihasang tool shop ang proseso ng pagpili bago ikumpara ang mga quotes. Ang pagkakaiba sa pagitan ng isang makina na pumasa sa pagtanggap at isa na gumaganap nang maraming taon ay karaniwang makikita sa mga detalyeng ito.
Kung nangingibabaw sa iyong output ang mga drills, end mill, at milling cutter, kadalasang mas direktang sagot ang isang vacuum cutting tool coating machine na gawa sa layuning may mga arc source at tool-length fixtures kaysa sa pampalamuti na coater.
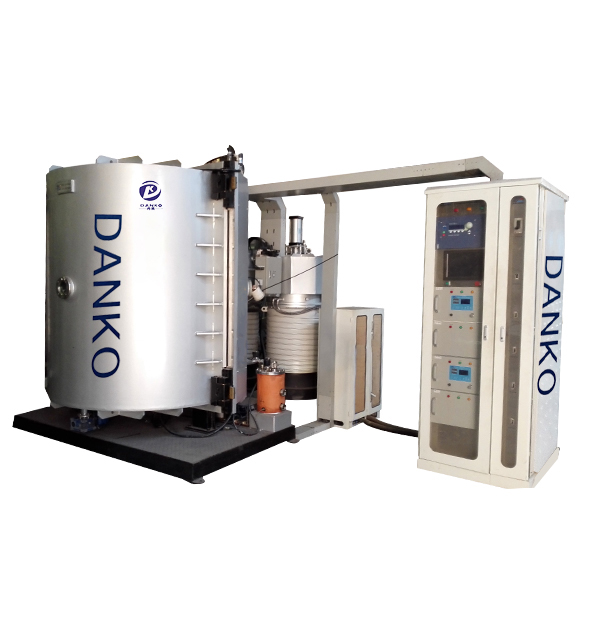
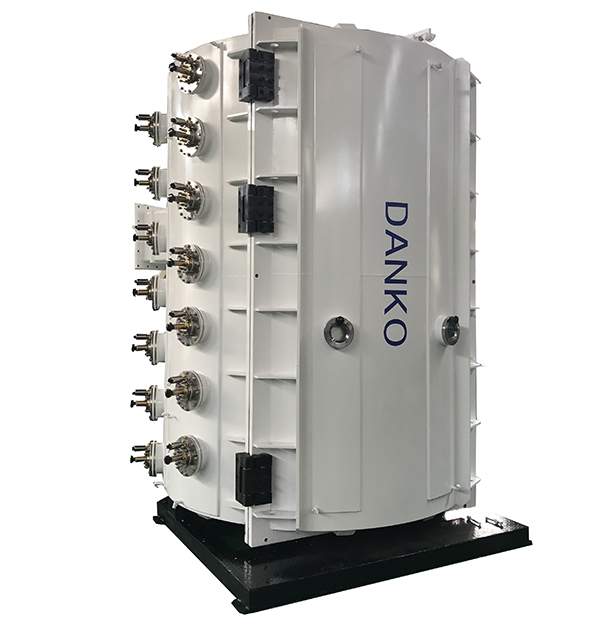
 Vacuum Arc Coating Machine para sa Cutting Tools Sinusuportahan ng isang purpose-built coater na may mga arc source at tool-length fixtures ang TiN, AlTiN, at iba pang mga hard film sa mga drills at end mill, mga angkop na tindahan na nakatuon sa steel at cast iron machining. Tingnan ang Produkto →
Ilista ang mga coatings na pinapatakbo mo ngayon at ang mga pinaplano mo sa susunod na taon. Sinasaklaw ng mga tindahang machining steel at cast iron ang karamihan sa mga trabaho gamit ang TiN at AlTiN mula sa arc sources. Ang mga titanium na haluang metal at mga superalloy na lumalaban sa init ay itinutulak ang detalye patungo sa AlTiN o AlCrN na may mataas na bias ng substrate. Ang aluminum at copper machining ay nagbibigay ng reward sa DLC o iba pang low-friction film, na karaniwang nangangailangan ng carbon source o dedikadong sputtering configuration.
Ang DLC ay ang pinaka-hinihiling na pangalawang coating sa mga tool shop gamit ang kanilang unang coater. Ito ay hindi lamang isang madilim na layer: ang mababang friction nito ay pinipigilan ang built-up na gilid kapag pinuputol ang aluminum, plastic, at composites. Ngunit ang window ng proseso ay mas makitid kaysa sa TiN. Ang Hard DLC ay nangangailangan ng matatag na kontrol ng carbon precursor at maingat na pagbomba ng ion sa panahon ng nucleation; kung hindi man ang pelikula ay mananatiling graphitic at nag-aalok ng kaunting proteksyon sa pagsusuot.
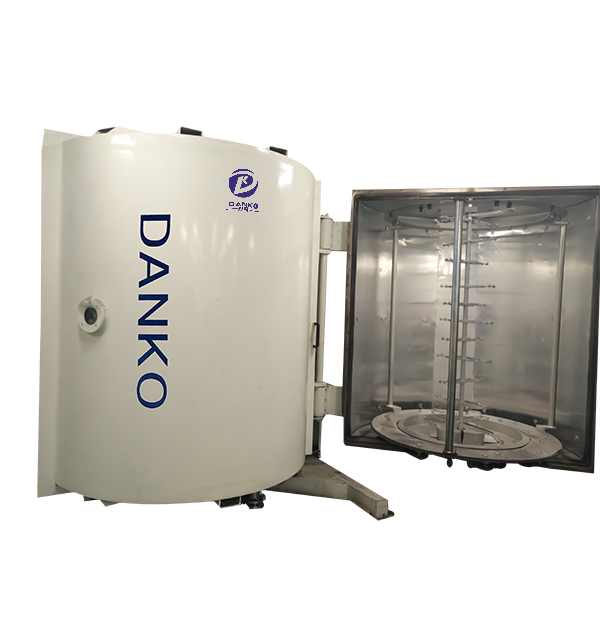
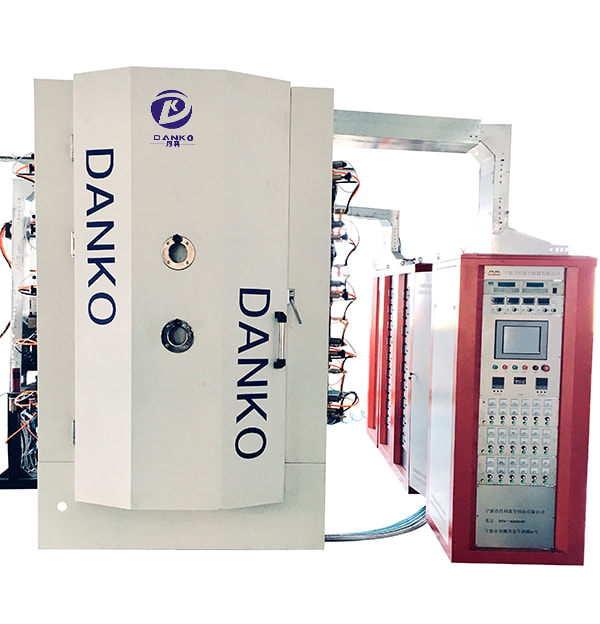
 DLC Hard Film Vacuum Plating System Ang PVD/PECVD system na ito ay nagdedeposito ng mga low-friction amorphous carbon film para sa aluminum, plastic, at composites. Tinutugunan nito ang makitid na window ng proseso para sa hard DLC na may matatag na kontrol ng carbon precursor. Tingnan ang Produkto →
Suriin ang iyong inaasahang coating mix sa supplier ng kagamitan bago pumili ng laki ng chamber. Ang isang hard-surface machine na pinagsasama ang arc at sputtering source ay nagbibigay-daan sa iyong magpalipat-lipat sa pagitan ng metalurgical at carbon-based na mga coating sa isang solong workflow, na nagpapahusay sa kung gaano mo ganap na mai-load ang bawat batch.
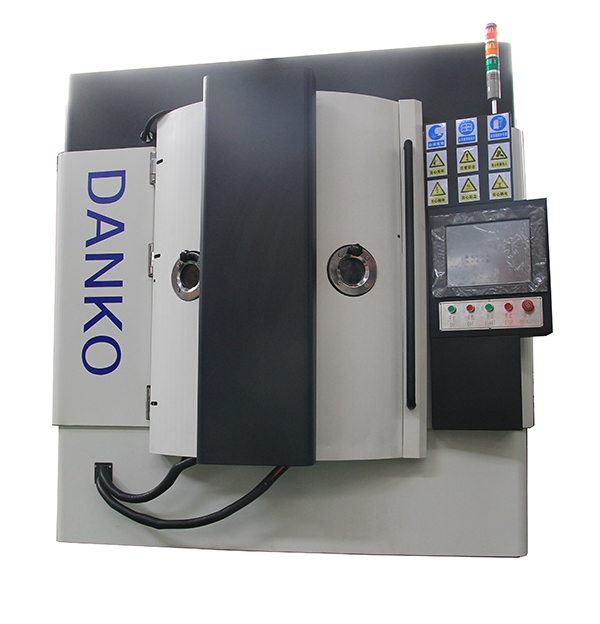
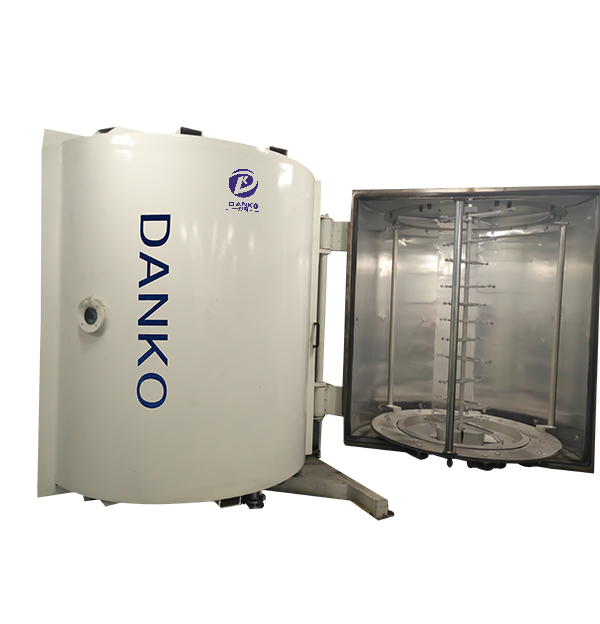
 PVD Hard Surface Coating Machine para sa Mga Tool Isang pinagsamang arc at sputtering platform na humahawak ng metalurhiko at carbon-based na mga pelikula sa isang workflow. Kapaki-pakinabang para sa paghahambing ng mga disenyo ng silid at mga layout ng kabit kapag sinusuri ang mga taunang consumable. Tingnan ang Produkto →
Ang PVD coating machine ay isang kapital na pagbili, ngunit ang taunang gastos nito ay ginagamit sa mga target, proseso ng gas, kuryente, vacuum pump oil, at maintenance. Ang mga target na titan at aluminyo ay nagsusuot sa hindi nagbabagong mga rate; magkaiba ang kilos ng chromium at graphite. Ang reactive deposition ay nagpapababa ng diffusion pump oil nang mas mabilis, at ang mga sputter cathode ay nangangailangan ng pana-panahong reconditioning. Humingi ng pagkonsumo bawat batch at ihambing ang mga numero sa iyong shortlist; a mga tool at molds coating machine range ay kapaki-pakinabang kapag inihambing ang mga disenyo ng silid at mga layout ng kabit.
Ang throughput ay bahagi rin ng gastos: ang isang coater na nangangailangan ng apat na oras na pump-down bago ang bawat tatlong oras na pagtakbo ay pinipilit ang isang two-shift shop na isakripisyo ang kapasidad. Ang oras ng pag-pump-down at rate ng pagtagas ay mga numero ng kapasidad , hindi mga detalye ng engineering.
Ang tamang PVD coating machine para sa cutting tools ay hindi ang may pinakamataas na tigas na figure sa papel; ito ang isa na ang vacuum stability, source configuration, fixturing, at support workflow ay umaangkop sa mga tool na talagang ginagawa mo. Ang siksik na pagdirikit, pare-parehong kapal, at paulit-ulit na kontrol ang makikita sa nasusukat na buhay ng tool. Bilhin ito bilang isang sistema ng produksyon - linya ng paglilinis, paghahanda sa gilid, mga fixture, pagpapanatili - at binabayaran nito ang sarili sa pamamagitan ng mas kaunting pagbabago at mas mahusay na mga pagtatapos.
Magsimula sa iyong limang pinakamahalagang tool. Kung mailalapat ng makina ang tamang komposisyon na may tamang katigasan at naghahatid ng parehong resulta sa bawat posisyon ng rack, nahanap mo na ang iyong sagot.
Ang iyong email address ay hindi mai -publish. Ang mga kinakailangang patlang ay minarkahan *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 Email: [email protected]
 Address: 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China