Konsultasyon ng produkto
Ang iyong email address ay hindi mai -publish. Ang mga kinakailangang patlang ay minarkahan *
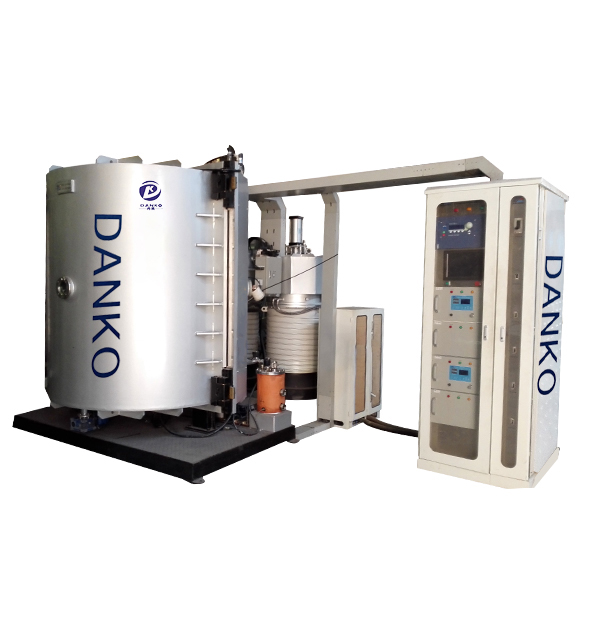
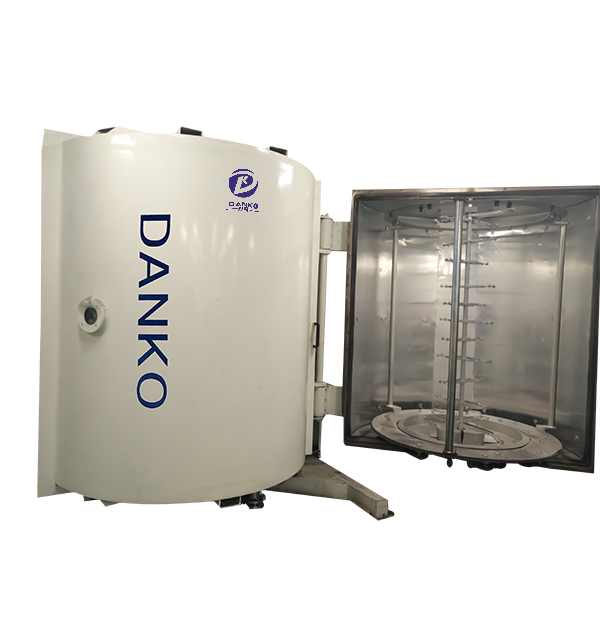
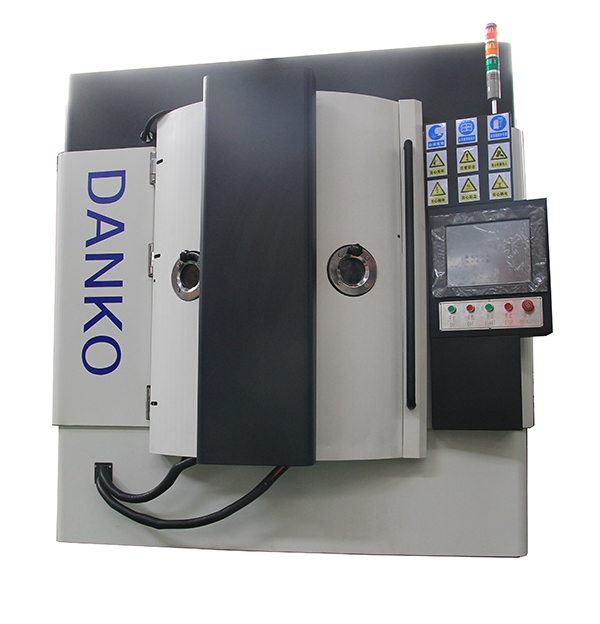
DLC Coating Machine: Ano ang Idinideposito nito at Paano Tukuyin ang Isa
Ang mala-brilyante na carbon ay hindi isang coating na inorder mo ayon sa kilo. Ito ay isang proseso ng pag-deposito na iyong kinomisyon, at ang silid ay isang variable lamang sa equation na iyon.
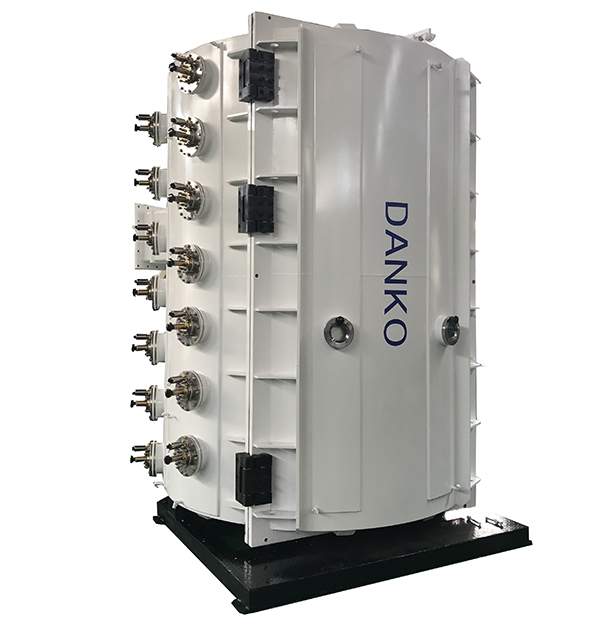
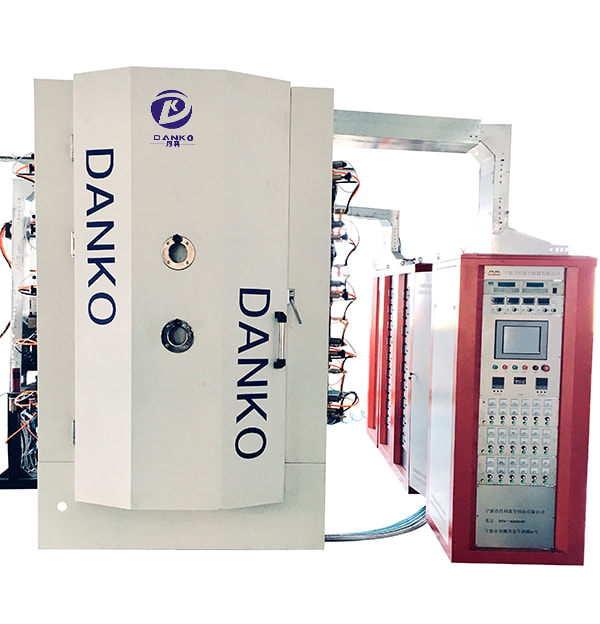
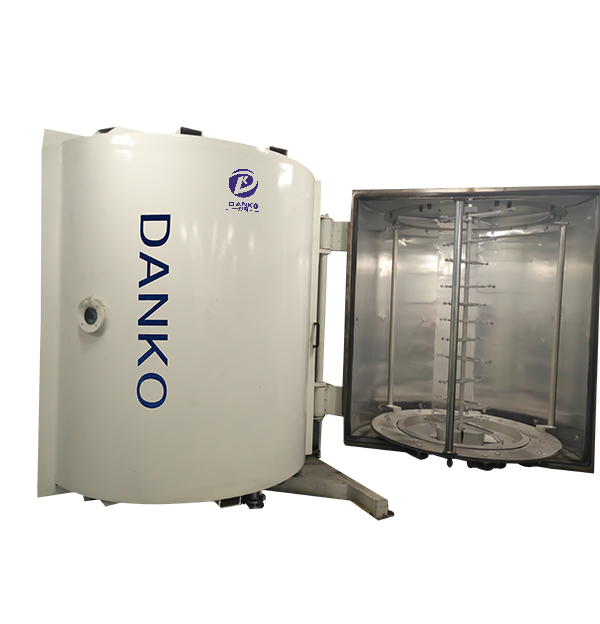
Ang isang tooling shop na nagpapatakbo ng 40,000 hardened na suntok sa isang buwan ay nakikita ang parehong pattern bawat quarter: ang mga cutting edge ay nagpapakintab, ang mga burr ay lumalaki, at ang press operator ay nagsisimulang kumikinang. Kapag may naglatag na sa wakas ng maintenance log sa tabi ng tooling invoice, ang konklusyon ay bihirang mali ang tool steel. Ang ibabaw ay. A DLC coating machine umiiral upang ayusin ang ibabaw na iyon gamit ang isang carbon film na ilang micrometres ang kapal, at ang pagtukoy ng isa ay mas mababa sa laki ng silid kaysa sa kung aling ruta ng pagdedeposito ang iyong mga bahagi, ang iyong mga pagpapaubaya at ang iyong ritmo ng produksyon ay maaaring aktwal na mabuhay.
Ang DLC ay nangangahulugang carbon na tulad ng diyamante, ngunit ang pangalan ay higit na pinahahalagahan ang pagiging simple. Ang idineposito ng chamber ay isang amorphous carbon film na ang gawi ay nagmumula sa ratio ng sp2 bond, na parang graphite, at sp3 bond, na parang brilyante, kasama ang anumang hydrogen o metal na sadyang pinaghalo. Ang ratio na iyon ay isang variable ng proseso, hindi isang item ng catalog. Ang dalawang makina na parehong nagpapatakbo ng "DLC" ay maaaring makagawa ng mga pelikulang walang katulad sa isang sliding contact.
Ang hydrogenated DLC, na karaniwang nakasulat na a-C:H, ay idineposito mula sa isang hydrocarbon gas at karaniwang lumalapit sa pagitan ng 15 at 30 GPa. Ang hydrogen-free tetrahedral carbon, ta-C, ay lumalabas sa isang graphite cathode at tumatakbo nang mas mataas, karaniwang 40 GPa at mas mataas. Para sa paghahambing, ang hard chrome ay malapit sa 8 hanggang 10 GPa, at ang dry sliding friction coefficient ng DLC ay nasa pagitan ng humigit-kumulang 0.05 at 0.2 laban sa humigit-kumulang 0.5 para sa chrome. Ang dalawang numerong iyon ang dahilan kung bakit ang isang pinahiran na suntok ay nalalampasan ang isang hindi pinahiran sa pamamagitan ng margin na napansin ng customer sa kalendaryo ng pagpapanatili.
Ang kapal ay kung saan ang optimismo ay nagiging mahal. Mas mababa sa humigit-kumulang 0.5 micrometres, gumuho ang buhay ng pagsusuot. Sa itaas ng humigit-kumulang 5 micrometres, ang panloob na compressive stress ay magsisimulang manalo at ang pelikula ay nagdelaminate sa mga natuklap na mukhang isang depekto sa pagmamanupaktura ngunit talagang isang prosesong desisyon na ginawa ilang buwan na ang nakalipas. Ang production DLC ay karaniwang dumarating sa pagitan ng 1 at 4 micrometres, kaya naman ang pagkakapareho ng kapal sa buong batch ay higit na nararapat sa iyong pansin kaysa sa pinakamataas na hardness figure na naka-print sa isang brochure.
Karamihan sa mga DLC coating machine sa merkado ay sumusunod sa isa sa apat na ruta. Ang mga pagkakaiba ay makikita sa matamo na tigas, temperatura ng substrate at kung gaano kapagpapatawad ang proseso kapag ang isang bahagi ay may mahirap na geometry o isang mahigpit na dimensional tolerance.
| Ruta | Pinagmumulan ng carbon | Temperatura ng substrate | Saklaw ng katigasan | Kung saan ito kumikita ng kanyang panatilihin |
|---|---|---|---|---|
| PECVD (a-C:H) | Hydrocarbon gas | 150 hanggang 250 C | 15 hanggang 30 GPa | Mga kasangkapan, hulma, bakal na sensitibo sa init |
| Sputtering mula sa grapayt | Solid na graphite target | 150 hanggang 300 C | 10 hanggang 25 GPa | Precision parts, low-stress films |
| Cathodic arc (ta-C) | Graphite cathode | 100 hanggang 200 C | 40 hanggang 80 GPa | Mga tool sa paggupit, mga contact na may mataas na suot |
| Hybrid arc plus sputtering | Graphite plus metal na mga target | 150 hanggang 250 C | 15 hanggang 40 GPa | Doped DLC para sa automotive at sliding parts |
Ang pagpili ng ruta ay karaniwang hinihimok ng dalawang hadlang: ang pinakamataas na temperatura na kayang tiisin ng iyong substrate, at kung kailangan mo ng mas makinis na pelikula o mas mahirap. Ang isang hardened bearing race sa 60 HRC at isang manipis na aluminum bracket ay hindi kapareho ng thermal budget. Ang parehong kimika ng pelikula ay maaaring iakma sa kabuuan bakal, karbid at aluminyo substrates sa pamamagitan ng pagsasaayos ng bias boltahe at pagdaragdag ng isang metal na interlayer, kaya naman ang disenyo ng interface ay tinatalakay nang maingat gaya ng mismong carbon layer.
Ang isang sheet ng detalye ay isang dokumento ng negosasyon. Ito ang mga halaga na dapat isulat sa pamamagitan ng pagsulat, dahil ang bawat isa ay nagmamapa sa pera sa sahig ng tindahan.
Ang coating na pumasa sa hardness test ngunit nabigo sa scratch test ay hindi hard coating. Ito ay isang naantalang warranty claim sa isang bahagi na naipadala na.
Ang katigasan ay ang pinakamadaling banggitin at ang pinakakaunting impormasyon sa sarili nito. Ang isang 45 GPa film na lumalabas pagkatapos ng 2,000 stroke ay mas masahol pa kaysa sa isang 20 GPa film na nagtataglay ng 200,000. Samakatuwid, ang pagsubok sa pagtanggap ay dapat pagsamahin ang katigasan sa isang scratch test, isang Rockwell adhesion check at isang pagsubok sa tunay na pagsusuot sa aktwal na bahagi ng geometry.
Ang silid mismo ay tumatagal ng mas kaunting espasyo kaysa sa imprastraktura sa paligid nito. Ang isang mid-sized na DLC system ay sumasakop marahil sa 15 hanggang 30 metro kuwadrado kabilang ang pumping package, power supply at chiller, ngunit ang praktikal na footprint ay may kasamang load at unload area, isang fixture storage wall at mga istasyon ng paglilinis. Ang mga istasyon ng paglilinis ay karaniwang ang tunay na bottleneck, hindi ang coater.
Ang base pressure, working pressure at gas purity ay mga variable ng proseso, hindi maintenance trivia. Ang isang silid na umabot sa 5 x 10⁻⁴ Pa ay dahan-dahang magbabalot ng mga bahagi, ngunit ang natitirang singaw ng tubig ay nagbabago sa nilalaman ng hydrogen ng pelikula at ang batch ay lumalayo sa iyong kwalipikadong recipe.
Ang paghahanda ng bahagi ay ang pinakakaraniwang sanhi ng mga reklamo tungkol sa DLC. Ang mga fingerprint, cutting fluid residue at oxide layer ay nakaligtas sa isang plasma etch nang mas madalas kaysa sa inaasahan ng sinuman. Kung ang iyong proseso ay walang kinokontrol na linya ng paglilinis sa unahan ng coater, badyet para sa isa. Nagkakahalaga ito ng isang bahagi ng makina at pinipigilan ang karamihan sa mga pagkabigo sa pagdirikit na sinisisi sa makina.
Ang DLC ay isang manipis na pelikula, hindi isang paraan ng pag-aayos. Kung ang isang die ay nawalan na ng 50 micrometres ng materyal na isusuot, ang coating nito ay hindi maibabalik ang dimensyon, at ang coating ng reground surface na may maling finish ay magbubunga ng adhesion failure sa loob ng ilang araw.
Ang substrate ay nagpapasya nang higit pa tungkol sa pagsasaayos kaysa sa patong. Tatlong malawak na grupo ang sumasaklaw sa karamihan ng mga mamimili, at isang tagagawa tulad ng isang PVD at DLC vacuum coating equipment builder karaniwang magtatanong kung alin sa mga ito ang kumakatawan sa dami ng iyong produksyon bago mag-quote ng isang silid.
Ang mga end mill, drill, taps, suntok at forming dies ay lahat ay nakikinabang mula sa isang matigas, mababang friction na carbon layer, ngunit hinihiling nila ang mataas na adhesion at, sa carbide, isang maingat na interlayer upang limitahan ang diffusion ng cobalt. Ang mga cathodic arc machine ay nangingibabaw sa segment na ito dahil ang ta-C hardness ay nakaligtas sa mga nagambalang pag-load ng pagputol na nakakasira ng mas malambot na mga pelikula. Ang paghahanda ng radius ng gilid ay mahalaga tulad ng patong: ang isang matalim, hindi pinakintab na gilid ay tumutuon sa stress at nabigo nang maaga.
Ang mga surgical blades, rasps at endoscopic na bahagi ay nangangailangan ng isang pelikula na mananatiling matigas, madulas at chemically stable sa pamamagitan ng paulit-ulit na isterilisasyon. Ang mga ruta ng PECVD na may mababang temperatura ay kadalasang angkop, dahil hindi kayang tiisin ng maraming haluang metal ang mga temperatura sa ibabaw na nalilikha ng proseso ng arko.
Ang mga bahagi ng fuel injector, tappet, piston ring, gears at bearings ay gumagamit ng doped DLC para mabawasan ang friction nang hindi binabago ang base metal hardness. Ang mga bahaging ito ay kadalasang mataas ang volume at pare-pareho sa geometry, kaya ang kapasidad ng pag-load at oras ng pag-ikot ay mas may timbang kaysa sa flexibility ng proseso.
Itanong ang mga ito nang nakasulat at panatilihin ang mga sagot na nakalakip sa purchase order. Ang mga tugon ay magsasabi sa iyo ng higit pa tungkol sa isang supplier kaysa sa anumang factory tour.
Ang pinakamahal na sugnay sa isang kontrata ng kagamitan sa patong ay isang hindi malinaw na pamantayan sa pagtanggap. Tukuyin ang sample na bahagi, ang paraan ng pagsubok at ang pass threshold bago mabayaran ang deposito, hindi pagkatapos mai-install ang kamara.
Ang isang DLC coating machine ay bihirang umabot sa na-rate na output sa unang linggo. Ang unang buwan ay karaniwang napupunta sa pagtatatag ng mga parameter ng paglilinis, pagkumpirma sa hakbang ng pag-ukit at paghahanap ng bias na boltahe na nagbibigay ng katanggap-tanggap na pagdirikit sa bawat isa sa iyong mga pangunahing bahagi ng geometries. Asahan na mag-coat ng mga sample na hindi kailanman umaalis sa gusali, at asahan ang process engineer na gumugugol ng mas maraming oras sa paghahanda sa ibabaw kaysa sa mga setting ng deposition.
Ang pinakakapaki-pakinabang na bagay na maaari mong gawin bago ang paghahatid ay ang magpadala ng mga bahagi ng produksyon kaysa sa pinakintab na mga kupon sa pagsubok. Ang isang pinakintab na kupon ay papasa sa halos anumang pagsubok sa pagdirikit. Ang isang pagod na suntok na may orihinal nitong heat treatment at isang tunay na gilid ng radius ay nagsasabi sa iyo kung ano talaga ang magagawa ng makina sa mga bahaging nagbabayad para dito.
Isang makatotohanang rampa: 30 porsiyento ng na-rate na output sa unang buwan, 60 porsiyento sa ikalawang buwan, at buong produksyon sa ikatlong buwan, na may dokumentadong kapal at pagsusuri sa pagdirikit na naitala sa bawat yugto.
Ang pagpili ng DLC coating machine ay bumaba sa tatlong tanong: anong pelikula ang kailangan ng iyong mga piyesa, anong temperatura ang maaari nilang mabuhay, at kung anong repeatability ang tatanggapin ng iyong mga customer. Sagutin ang mga iyon at halos awtomatikong sumusunod ang configuration. Laktawan ang mga ito at ang silid ay nagiging isang napakamahal na paraan upang makagawa ng mga pagtanggi na may makintab na pagtatapos. Ang mga tagagawa na nakakuha ng karapatang ito ay hindi bumili ng pinakamalaking sistema sa catalogue. Bumibili sila ng isa na ang window ng proseso ay tumutugma sa mga bahagi na alam na nila kung paano gawin nang maayos.
Ang iyong email address ay hindi mai -publish. Ang mga kinakailangang patlang ay minarkahan *
Tel: +86-13486478562
FAX: +86-574-62496601
Email: [email protected]
Address: 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, China